 MAX
Сварка полипропилена: как соединяют листы и элементы оборудования
Ёмкость или воздуховод из ПП держит среду столько, сколько держат швы. Ниже — какие способы сварки применяют для листового оборудования, как готовят стык и на что смотреть в готовом соединении.
Сварка полипропилена — это соединение листов и деталей нагревом с образованием монолитного шва. Для промышленного оборудования обычно используют экструзионную сварку, сварку горячим воздухом с прутком и стыковую сварку листов. Клей и «холодные» стыки для герметичных ёмкостей не замена.
Коротко
Листы и узлы из ПП соединяют сваркой: экструзионной, горячим воздухом с прутком и стыковой на листах. Герметичность ёмкости и воздуховода держит шов — поэтому важны подготовка кромок, режим и совместимость присадки с листом.
Когда подходит и когда не подходит
| Подходит | Лучше не брать ПП |
|---|---|
| Нужен герметичный сварной корпус или трасса | Ожидание «склеить как металл на герметике» вместо сварки |
| Материал листа и прутка/экструдата одного типа ПП | Сварка грязных/влажных кромок в спешке |
| Есть доступ к стыку для качественного прохода | Присадка другой марки «лишь бы пластик» |
Основные способы сварки ПП
| Способ | Где применяют | Суть |
|---|---|---|
| Экструзионная сварка | Ёмкости, ванны, толстые листы, силовые швы | Расплав из экструдера заполняет подготовленный стык |
| Горячий воздух + пруток | Тонкие листы, доработка, труднодоступные места | Пруток и кромки размягчают горячим воздухом |
| Стыковая сварка листа | Длинные прямые соединения на станке | Кромки нагревают зеркалом и сдавливают |
На производстве оборудования эти способы часто комбинируют: длинный шов корпуса — экструдером, мелкий патрубок — точечно горячим воздухом, раскрой крупных панелей — на стыковом оборудовании.
Особенности сварных соединений
Шов должен быть того же типа полимера, что и лист. Пруток или экструдат из «похожего пластика» даёт слабое место. Температурный режим у ПП выше, чем у многих марок ПЭ: недогрев оставляет холодный стык, перегрев — деструкцию и хрупкость.
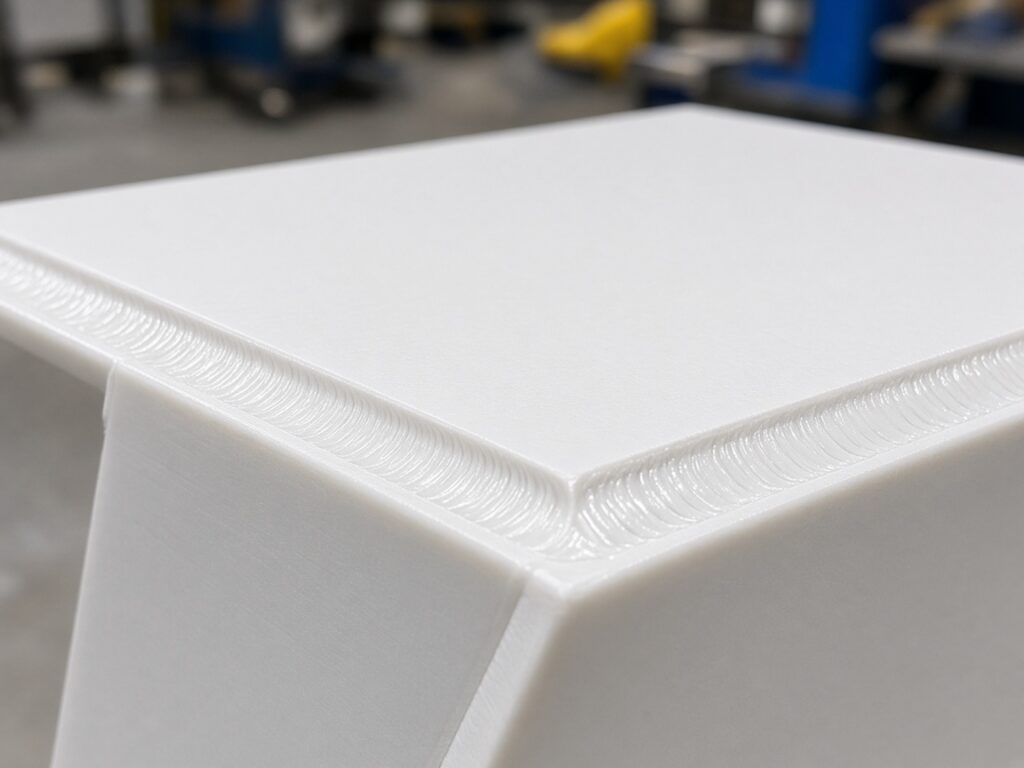
Геометрия стыка тоже важна. Под экструзию кромки обычно разделывают (V- или угловой шов), чтобы расплав заполнил сечение. Снаружи шов выглядит аккуратным валиком, но прочность даёт провар по всей толщине, а не «красота сверху».
Требования к подготовке
- Очистить зону сварки от пыли, влаги и масел.
- Снять окисленный или загрязнённый слой с кромок там, где это требуется технологией.
- Подогнать зазор и геометрию стыка без перекосов.
- Выставить температуры воздуха и расплава под материал и толщину.
- Вести шов равномерно, без рывков и пропусков; при необходимости — корень и облицовочный проход.
Что идёт не так чаще всего: сварка «на холодную» в спешке, грязные кромки после раскроя, пруток другой марки, слишком широкий зазор, который маскируют толстым валиком.
Почему качество сварки важно для герметичности
Ёмкость с микронепроваром может не потечь на воде при приёмке и начать сочиться на горячем электролите через месяц. Воздуховод с пористым швом будет подсасывать воздух и терять разрежение на местном отсосе. Для агрессивных сред шов — такой же несущий элемент, как стенка.
Поэтому при заказе оборудования из ПП разумно смотреть не только на толщину листа, но и на культуру сварки: однородность валика, отсутствие прожогов и включений, аккуратность узлов у патрубков и углов.
На что смотреть при приёмке швов
- сложная геометрия = больше швов и выше требования к сборке;
- толстый лист требует другого режима, чем тонкий воздуховод;
- патрубки и врезки — зоны риска, их закладывают в ТЗ явно;
- среда и температура влияют и на материал, и на допустимые напряжения у шва.
Если нужна ёмкость или ванна под заказ — начните с размеров и среды: выбор ёмкости, заказ по чертежу.
Частые вопросы
Какой способ сварки основной для ёмкостей?
Чаще экструзионная сварка по разделанным кромкам. Горячий воздух с прутком используют для доработки и труднодоступных мест. Длинные прямые стыки листа иногда делают стыковой сваркой.
Почему шов может не потечь на воде, но потечь на горячем растворе?
Микронепровар и поры проявляются при нагреве, давлении столба и циклических нагрузках. Холодная вода на приёмке — слабый экзамен для рабочего режима.
Влияет ли качество сварки на выбор толщины листа?
Толщина и режим сварки связаны. Толстый лист требует другого подхода, чем тонкий воздуховод. Толщину всё равно согласуют после среды, температуры и габаритов.
Готовы обсудить параметры
Нужна ёмкость, ванна или узел с ответственными швами — пришлите чертёж и среду, обсудим изготовление.